武汉纸杯厂食品级淋膜工艺升级与纸杯批发质量管控要点
📅 2026-10-10
🔖 煜康纸杯:武汉纸杯厂,一次性纸杯批发,广告纸杯定制,奶茶纸杯,一次性纸杯零售
近期武汉地区纸杯采购商对食品接触安全的要求明显提高,尤其是奶茶连锁和广告促销类客户,开始关注淋膜层的克重均匀度与迁移物指标。煜康纸杯作为武汉纸杯厂中较早完成淋膜工艺升级的企业,结合近半年的生产数据,梳理了从原料到成品的质量管控要点。
淋膜工艺升级的关键参数
传统淋膜克重多控制在12-15g/m²,但针对热饮场景,我们将单面淋膜克重提升至18-20g/m²,并采用双层共挤工艺。具体调整包括:
- 挤出机温度区间:265-285℃,模头温差控制在±2℃
- 电晕处理值:达因值≥38,确保淋膜与纸基结合力
- 冷却辊温度:15-18℃,避免膜面结晶度过高导致脆裂
这套参数下,纸杯在95℃热水浸泡30分钟后,淋膜层无起泡、无剥离,尤其适合奶茶纸杯和一次性纸杯批发的餐饮客户。
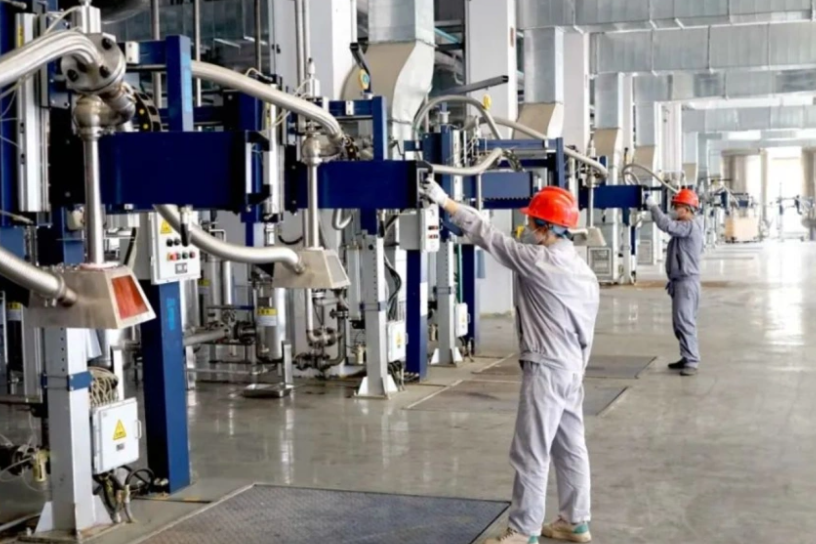
批量生产中的三个质控节点
淋膜升级后,质量管控不能只盯成品。我们在武汉工厂设置了三个重点节点:
- 在线测厚:每30分钟抽检淋膜克重,偏差超过±1.5g/m²立即调整模头
- 杯身卷接强度:超声波焊接后,剥离力需≥12N/15mm,防止热水渗漏
- 成品抽检:按GB 4806.8标准检测感官、总迁移量和高锰酸钾消耗量
广告纸杯定制订单常涉及多色印刷,需额外关注油墨与淋膜的附着力,避免叠杯时图案磨损。
常见问题与应对
客户反馈较多的是杯口渗漏和异味。渗漏通常源于卷边处淋膜厚度不足,建议将卷边区域的淋膜克重单独提高2-3g/m²。异味则多与纸基残留溶剂有关,我们要求原纸供应商提供溶剂残留检测报告,并增加熟化时间至48小时。对于一次性纸杯零售场景,建议采用独立PE包装,减少运输中的二次污染。
煜康纸杯目前为武汉及周边地区提供一次性纸杯批发、广告纸杯定制和奶茶纸杯专供服务。淋膜工艺升级后,批次合格率从96.2%提升至98.7%,客户投诉率下降约四成。若您正在寻找稳定的武汉纸杯厂合作,欢迎到厂验看淋膜生产线与实验室检测流程。